Токарная обработка — основа нашего производства и самая востребованная услуга. На токарном участке «ВМС» изготавливаются детали типа тел вращения любой сложности: от простой втулки для срочного ремонта до многоступенчатого вала с резьбами, шпоночными пазами и посадочными шейками под последующую закалку и шлифование. Мы работаем по чертежам, эскизам и образцам, выполняем как единичные, так и серийные заказы.
Токарная обработка подходит для любых деталей, основные поверхности которых образованы вращением: цилиндров, конусов, торцов, сфер и фасонных профилей. На практике это огромная номенклатура изделий, без которых не обходится ни одна машина или линия.
Гладкие и ступенчатые валы, валы-шестерни, оси, пальцы, шпиндели, ходовые винты. Длина до полутора метров, с обработкой посадочных шеек под шлифование.
Втулки подшипников скольжения, распорные и дистанционные кольца, гильзы, стаканы, корпуса подшипников из стали, бронзы и пластиков.
Фланцы, крышки, диски, шкивы клиноременных передач, маховики, планшайбы с последующим сверлением крепёжных отверстий.
Помимо этого, на токарном участке изготавливаются штуцеры, переходники, ниппели и детали гидравлики, резьбовые изделия нестандартных размеров, ролики и катки конвейеров, заготовки под зубчатые колёса и звёздочки, детали пресс-форм и штампов, корпуса инструмента. Если ваша деталь не попадает ни в одну категорию — пришлите чертёж, и мы оценим возможность её изготовления.
наружное продольное точение, подрезка торцов, растачивание отверстий, сверление и рассверливание, зенкерование, развёртывание, нарезание наружной и внутренней метрической, дюймовой, трапецеидальной и упорной резьбы, точение конусов, проточка наружных и внутренних канавок, фасонное точение, обработка сфер, накатка рифления, отрезка, обработка эксцентриков и т.д.
Для каждой детали мы выбираем оптимальное оборудование. Универсальные токарно-винторезные станки незаменимы в ремонтных заказах и при изготовлении единичных деталей, где подготовка управляющей программы заняла бы больше времени, чем сама обработка. Станки с ЧПУ используются для серийных партий и для деталей со сложным профилем — фасонными поверхностями, радиусными переходами, точными конусами и многозаходными резьбами.
| Параметр | Универсальные станки | Станки с ЧПУ |
|---|---|---|
| Максимальный диаметр над станиной | до 630 мм | до 400 мм |
| Максимальная длина обработки | до 1500 мм | до 750 мм |
| Диаметр прутка через шпиндель | до 80 мм | до 65 мм |
| Точность размеров | 7–9 квалитет | 6–7 квалитет |
| Шероховатость поверхности | Ra 3,2 | Ra 1,6 |
| Нарезаемые резьбы | метрические, дюймовые, трубные, трапецеидальные, упорные, модульные; шаг от 0,5 до 12 мм | |
Указанные значения являются ориентировочными. Достижимая точность зависит от материала, жёсткости детали и соотношения длины к диаметру. Для длинных нежёстких валов мы используем люнеты и обработку в центрах, а для особо точных посадочных поверхностей предусматриваем последующее шлифование.
Мы работаем с широким спектром металлов и неметаллических материалов. Для каждого подбирается свой инструмент, геометрия режущей кромки и режимы резания: то, что хорошо работает на конструкционной стали, может оказаться непригодным для нержавейки или алюминия.
Если заказчик не указывает материал или указывает зарубежную марку, технолог подбирает отечественный аналог с близкими свойствами и согласовывает замену заранее.
Редкая ответственная деталь изготавливается только на токарном станке. Как правило, после точения требуется фрезерование шпоночных пазов и лысок, сверление радиальных отверстий, термообработка для получения нужной твёрдости и шлифование посадочных поверхностей. Всё это мы выполняем на своём производстве, поэтому на токарной операции сразу закладываются правильные припуски и технологические базы.
Например, для вала под подшипники мы оставляем на шейках припуск под шлифование, сохраняем центровые отверстия как базу для всех последующих операций и учитываем возможное коробление при закалке. В результате готовый вал получает биение посадочных шеек в пределах сотых долей миллиметра, а заказчику не приходится координировать работу нескольких подрядчиков. Подробнее о финишной обработке — на странице «Шлифование», о закалке — в разделе «Закалка ТВЧ».
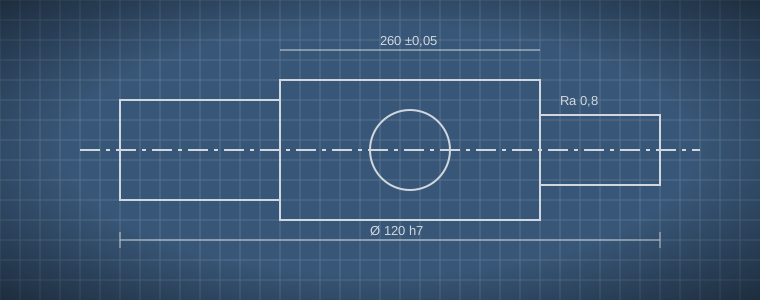
Около половины токарных заказов приходит к нам без чертежа: заказчик приносит изношенную или сломанную деталь и просит сделать такую же. Мы выполняем обмер образца, при этом учитываем, что изношенные поверхности нельзя переносить в чертёж «как есть» — номинальные размеры восстанавливаются по сопряжённым деталям, по стандартным рядам посадок и по следам износа. При необходимости определяем марку стали и твёрдость исходной детали, чтобы новая деталь не уступала оригиналу по ресурсу.
После обмера мы готовим рабочий чертёж, согласовываем его с заказчиком и только затем запускаем деталь в производство. Чертёж остаётся у заказчика и может быть использован для повторных заказов. Подробнее об этой услуге — в разделе «Запчасти по чертежам и образцам».
Для серийных заказов мы выстраиваем отдельную технологию, ориентированную на стабильность и повторяемость. Детали из прутка изготавливаются на станках с ЧПУ с автоматической подачей, а настройка выполняется один раз на всю партию. Мы фиксируем управляющую программу, комплект инструмента и параметры контроля, поэтому при повторном заказе через любой промежуток времени детали получаются идентичными первой партии. Для постоянных заказчиков возможно хранение страхового запаса типовых деталей и поставка по графику.
В серии особенно важна статистика: контролёр выборочно проверяет детали по ходу партии и отслеживает износ инструмента, чтобы размеры не «уплывали» к границе допуска к концу смены.
Вы присылаете чертёж или фотографии образца, количество деталей и желаемый срок. Подойдут PDF, DWG, STEP или фотография бумажного чертежа.
Технолог оценивает технологичность, выбирает оборудование и материал, рассчитывает трудоёмкость и готовит предложение.
Закупка или подбор заготовки, подготовка инструмента и оснастки, написание и проверка управляющей программы для станков с ЧПУ.
Черновая и чистовая обработка с операционным контролем. В сериях первая деталь проверяется полностью перед запуском партии.
Выходной контроль ОТК, консервация, упаковка и отгрузка с комплектом документов.
Минимального количества нет — мы изготавливаем и одну деталь. Для серийных заказов стоимость единицы снижается за счёт распределения подготовительных работ на всю партию.
Да, мы принимаем давальческий металл. При приёмке проверяем его размеры и состояние, чтобы убедиться, что из заготовки можно получить деталь с требуемыми размерами и припусками.
На станках с ЧПУ при чистовом точении мы стабильно получаем 6–7 квалитет и шероховатость Ra 1,6. Для посадок под подшипники качения и для закалённых поверхностей рекомендуем последующее шлифование.
Да. Помимо метрических и дюймовых, нарезаем трапецеидальные, упорные, прямоугольные, многозаходные и левые резьбы, а также резьбы с нестандартным шагом по чертежу. Контроль ведётся калибрами или по сопряжённой детали.
Простые детали в единичном исполнении — от одного-двух рабочих дней. Срок для серий и сложных деталей с термообработкой и шлифованием рассчитывается индивидуально и указывается в предложении. Срочные ремонтные заказы ставим в приоритет.
Твёрдое точение возможно для отдельных поверхностей с твёрдостью до 60 HRC с использованием инструмента из кубического нитрида бора. Однако для высокоточных поверхностей оптимальным остаётся шлифование.
Стоимость токарной обработки зависит от материала, сложности детали, требуемой точности и количества. Ориентиры по ценообразованию собраны в разделе «Цены», но точную цену мы назовём после изучения вашего чертежа.

