Производство «ВМС» расположено на собственной площадке в Москве, на улице Электродной. В одном цехе собраны все переделы, необходимые для изготовления точных деталей и инструмента: механическая обработка, электроэрозия, термообработка, нанесение покрытий и контроль качества. Деталь проходит весь маршрут без передачи на сторону, поэтому мы управляем сроками и отвечаем за каждую операцию.
токарная обработка, фрезерование, шлифование, электроэрозионная обработка, термическая обработка, закалка ТВЧ, гальванические покрытия, слесарная доработка, контроль качества
Цех организован по участкам, каждый из которых отвечает за свою группу операций. Маршрут детали строится технологом: заготовка поступает со склада металла, проходит черновую механическую обработку, термообработку, чистовую обработку и шлифование, затем при необходимости покрытие и окончательный контроль. Между участками детали перемещаются в пределах одного здания, что исключает транспортные задержки и риск повреждения при перевозке.
Такая организация особенно важна для инструмента и деталей с термообработкой. Мы можем, например, оставить припуск под шлифование, исходя из реальной поводки после закалки на нашем оборудовании, а не из усреднённых справочных значений. Это позволяет выдерживать жёсткие допуски и экономить время на доводке.
Токарный участок оснащён универсальными токарно-винторезными станками и токарными обрабатывающими центрами с ЧПУ. Универсальное оборудование используется для единичных деталей, ремонтных работ и нарезания резьбы резцом, станки с ЧПУ — для серийных партий и деталей со сложным профилем. Есть станки для обработки длинных валов с люнетами и для деталей большого диаметра.
На участке выполняются наружное и внутреннее точение, подрезка торцов, растачивание, сверление и развёртывание по оси, нарезание наружной и внутренней резьбы любых профилей, точение конусов и фасонных поверхностей, отрезка заготовок. Подробнее — в разделе токарная обработка.
На фрезерном участке работают вертикальные обрабатывающие центры с ЧПУ, в том числе с четвёртой поворотной осью, а также универсальные и консольно-фрезерные станки. Поворотная ось позволяет обрабатывать детали с нескольких сторон за одну установку, что важно для соосности и взаимного расположения поверхностей. Универсальные станки с делительными головками применяются для фрезерования зубьев, шлицев и канавок инструмента.
Типичные работы участка — обработка плоскостей, пазов, карманов и контуров, фрезерование корпусных деталей и плит оснастки, сверление и растачивание отверстий по координатам, фрезерование шпоночных пазов, шлицев и стружечных канавок метчиков. Подробности — на странице фрезерная обработка.
Шлифование — финишная операция, от которой зависят точность и шероховатость ответственных поверхностей. Участок оснащён плоскошлифовальными, круглошлифовальными, внутришлифовальными, бесцентрово-шлифовальными и заточными станками, а также станками для профильного шлифования резьбы. Здесь доводятся до размера закалённые детали, которые невозможно обработать лезвийным инструментом.
Отдельное направление — заточка и переточка режущего инструмента: метчиков, плашек, фрез, свёрл, ножей. Подробнее о возможностях — в разделе шлифование.
Электроэрозионные станки — проволочно-вырезные и копировально-прошивочные — позволяют обрабатывать закалённые стали и твёрдые сплавы без механического воздействия. Проволочной вырезкой изготавливаются матрицы и пуансоны штампов, профильные шаблоны, шлицевые отверстия, узкие пазы. Прошивкой электродом получают глухие полости, рёбра пресс-форм и фасонные углубления. Подробнее — в разделе электроэрозионная обработка.
Собственная термообработка — одно из ключевых преимуществ предприятия. Участок оснащён камерными и шахтными электропечами для закалки, отпуска, нормализации и отжига, печами для цементации и азотирования, соляными ваннами для закалки быстрорежущего инструмента, а также установкой индукционного нагрева для закалки ТВЧ. Для охлаждения предусмотрены масляные и водные баки, а также оборудование для ступенчатой закалки.
Режимы термообработки подбираются под марку стали и назначение детали, а результаты проверяются на твердомерах. Подробнее о процессах — в разделах термическая обработка и закалка ТВЧ.
Гальванический участок выполняет нанесение защитных, декоративных и функциональных покрытий. Здесь проводятся цинкование с пассивацией, никелирование, твёрдое и декоративное хромирование, химическое оксидирование стали, анодирование алюминия, фосфатирование. Перед нанесением покрытия детали проходят подготовку поверхности: обезжиривание, травление, при необходимости пескоструйную или дробеструйную обработку.
Наличие гальваники в одном цехе с механической обработкой позволяет учитывать толщину покрытия на этапе изготовления: например, оставлять занижение размера под твёрдое хромирование штоков с последующим шлифованием в размер. Подробнее — в разделе нанесение покрытий.
ОТК контролирует продукцию на всех этапах: от входного контроля металла до приёмки готовых изделий. Контролёры работают с универсальным мерительным инструментом, микрометрами, нутромерами, индикаторными приборами, резьбовыми и гладкими калибрами, а также с измерительной стойкой и плитой для проверки геометрических отклонений. Твёрдость измеряется приборами для разных шкал, шероховатость — профилометром.
| Участок | Операции | Габариты деталей | Достижимая точность |
|---|---|---|---|
| Токарный | Точение, растачивание, резьба, конусы, фасонные поверхности | Диаметр до 630 мм, длина до 2 м | 6–7 квалитет, Ra 0,8–1,6 |
| Фрезерный | Плоскости, пазы, контуры, карманы, шлицы, координатное сверление | Рабочая зона до 1000×500×500 мм | ±0,01 мм, Ra 1,6 |
| Шлифовальный | Плоское, круглое, внутреннее, бесцентровое, профильное шлифование, заточка | Диаметр до 300 мм, длина до 1000 мм, плоскость до 800×400 мм | 5–6 квалитет, Ra 0,2–0,4 |
| Электроэрозионный | Проволочная вырезка, копировальная прошивка | Толщина вырезки до 300 мм | ±0,005 мм, Ra 0,4–0,8 |
| Термический | Закалка, отпуск, отжиг, нормализация, цементация, азотирование, ТВЧ | Длина до 1500 мм, масса садки по согласованию | Твёрдость до 64 HRC, контроль каждой партии |
| Гальванический | Цинкование, никелирование, хромирование, оксидирование, анодирование, фосфатирование | Длина до 1200 мм | Толщина покрытия по требованию чертежа |
Указанные значения — типовые для нашего оборудования. Детали, выходящие за эти пределы, рассматриваются индивидуально: часть операций может быть выполнена по особой технологии или с изменением последовательности обработки.
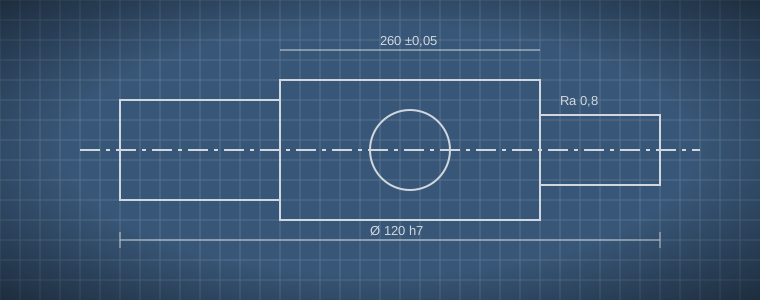
Перед запуском заказа технологи анализируют чертёж, подбирают заготовку, назначают маршрут обработки, припуски и режимы. Для деталей на станках с ЧПУ составляются управляющие программы, при необходимости проектируются и изготавливаются специальные приспособления. Если чертёж содержит неясности или требования, которые можно упростить без ущерба для функции детали, мы согласовываем это с заказчиком до начала работ.
Для работ по образцу инженеры снимают размеры, определяют материал и твёрдость, оформляют эскиз или чертёж и согласовывают его с заказчиком. Такой подход используется при изготовлении запчастей для импортного и снятого с производства оборудования.
На площадке поддерживается запас наиболее востребованных марок металла: конструкционных и легированных сталей, инструментальных и быстрорежущих сталей, коррозионностойких марок, бронз и алюминиевых сплавов в круге, листе и полосе. Это позволяет быстро запускать срочные заказы, не дожидаясь поставки металла. Каждая партия сопровождается сертификатом, а заготовки маркируются для прослеживаемости.
Завершающие операции выполняются на слесарном участке: снятие заусенцев, притирка и доводка сопрягаемых поверхностей, полировка формообразующих деталей, нарезание резьбы вручную, сборка узлов, пресс-форм и штампов. Здесь же проводится подготовка деталей к покрытию и консервация готовой продукции перед упаковкой. Опытные слесари-инструментальщики выполняют работы, которые невозможно поручить станку: подгонку направляющих, проверку плавности хода подвижных элементов и отладку оснастки.
Мы приглашаем заказчиков на площадку — посмотреть производство, обсудить технологию и согласовать требования к изделиям. Как добраться, указано на странице Контакты.

