
Токарная обработка на станках с ЧПУ: от заготовки до готовой детали
Механическая обработка
Разбираем путь детали вращения на токарном станке с ЧПУ — от выбора прутка или поковки до финального контроля — и объясняем, что влияет на цену и сроки.
«ВМС» — производственная компания с собственной площадкой в Москве. Мы изготавливаем детали, инструмент и оснастку по чертежам и образцам заказчика: от единичной запчасти для остановившегося станка до серийных партий для машиностроительных предприятий.
Под одной крышей собраны механическая обработка на универсальных станках и обрабатывающих центрах с ЧПУ, термический участок, закалка ТВЧ, шлифование, электроэрозионная резка и нанесение защитных покрытий. Поэтому деталь проходит весь технологический маршрут у нас — без передачи на сторонние площадки, без потери сроков и без размытой ответственности за результат.
Отдельное направление — резьбонарезной инструмент: плашки, метчики, накатные ролики, в том числе нестандартных профилей и размеров. Мы работаем с конструкционными, легированными, инструментальными и нержавеющими сталями, цветными металлами и титановыми сплавами, контролируем каждую операцию и отвечаем за соответствие чертежу. Расчёт стоимости и срока готовим по чертежу, эскизу или фотографии детали.
токарная обработка, фрезерование, шлифование, электроэрозия, термообработка, закалка ТВЧ, нанесение покрытий, плашки, инструмент, запчасти по образцам, пресс-формы и штампы
Мы ценим надёжных коллег по отрасли и делимся контактами компаний, с которыми знакомы по совместным объектам. Каждая из них хорошо делает своё дело.
Производитель решётчатых конструкций, с продукцией которого мы сталкиваемся на многих промышленных объектах заказчиков. Сварные и прессованные решётки, ступени, ограждения и площадки обслуживания изготавливаются из чёрной и нержавеющей стали с горячим цинкованием. Если вам нужны прочные металлические настилы в Москве для цеха, эстакады или технологической площадки, рекомендуем обратиться к этим специалистам.
Металлообработка неизбежно связана с отходами: старая оснастка, тара, остатки после ремонта цеха и монтажа нового оборудования. Для таких задач мы советуем компанию ВМ24 — специалисты оперативно подают контейнер или самосвал, загружают и вывозят отходы на лицензированные полигоны. Если вы делаете ремонт помещения или перепланировку участка, закажите вывоз строй мусора в Москве — это экономит время и избавляет от проблем с управляющей компанией и соседями.
Чистота на производстве начинается с входной группы: грязь и стружка, принесённые на обуви, портят полы и попадают на рабочие места. Компания «Сититоп» производит грязезащитные решётки, придверные системы и покрытия для промышленных, торговых и общественных зданий. Здесь можно купить металлические грязезащитные покрытия в Москве с подбором размеров под приямок и проектной документацией.
«ВМС» — это производственная площадка на улице Электродной в Москве, где работают технологи, станочники, термисты и контролёры с многолетним опытом. Мы не перепродаём чужие услуги и не размещаем заказы у субподрядчиков: станочный парк, печи, установки ТВЧ и участок покрытий принадлежат нам, а значит, мы сами планируем загрузку и сами отвечаем за каждую партию.
Наши заказчики — заводы, ремонтные службы, конструкторские бюро и небольшие мастерские. Одним нужна сложная деталь с допуском в сотки, другим — срочно восстановить сломанный вал, третьим — наладить серийный выпуск комплектующих взамен импортных. Под каждую задачу мы подбираем технологию, а не подгоняем задачу под имеющийся станок.
Мы ценим прямой разговор с инженером заказчика: обсуждаем чертёж, предлагаем упрощения, которые не ухудшают работу изделия, предупреждаем о рисках заранее. Подробнее о том, как устроена компания и чем мы руководствуемся, — на странице «О компании».
За этими цифрами стоит не рекламный расчёт, а реальные возможности оборудования и людей. Высокая точность достигается сочетанием правильной технологической последовательности, термостабилизации заготовок и пооперационного контроля. Широкий набор переделов позволяет вести деталь от прутка до готового изделия с покрытием, не теряя времени на перевозки между подрядчиками.
Механическая обработка — основа нашего производства. Токарный участок оснащён универсальными станками и токарными центрами с ЧПУ, что позволяет одинаково эффективно делать и одну деталь по эскизу, и партию в сотни штук. Мы точим валы, втулки, фланцы, кольца, штуцеры, нарезаем резьбы всех распространённых профилей — метрическую, дюймовую, трапецеидальную, упорную, коническую.
Фрезерный участок выполняет обработку корпусных деталей, плит, кронштейнов, пазов и сложных контуров на вертикальных обрабатывающих центрах. Многоосевая обработка сокращает число установов: деталь снимается со станка почти готовой, а взаимное расположение поверхностей выдерживается точнее, чем при переустановке.
Программы для станков с ЧПУ готовят наши технологи по 3D-модели или по чертежу. Если модели нет, построим её сами. Перед запуском серии изготавливаем пробную деталь и согласовываем её с заказчиком. Отдельно стоит сказать о сложных и нежёстких деталях: длинных тонких валах, тонкостенных втулках, корпусах с глубокими карманами. Для них мы применяем люнеты, специальные оправки и разжимные цанги, делим обработку на черновую и чистовую с промежуточным старением, подбираем режимы, при которых деталь не «уводит» от нагрева и усилий резания. Именно такие заказы чаще всего отклоняют на других производствах, а для нас это привычная работа.
Подробности — в разделах «Токарная обработка» и «Фрезерная обработка».
точение, растачивание, нарезание резьбы, фрезерование, сверление, зенкерование, развёртывание, долбление, зубофрезерование, координатное растачивание
Без правильной термообработки даже идеально выточенная деталь быстро изнашивается или ломается. Наш термический участок выполняет закалку, отпуск, нормализацию, отжиг, цементацию и азотирование конструкционных, легированных и инструментальных сталей. Режимы подбираются под марку стали и назначение детали: одной важна твёрдость поверхности, другой — вязкость сердцевины, третьей — стабильность размеров.
Печи с точным регулированием температуры и защитной атмосферой позволяют избежать обезуглероживания и окалины. После закалки каждая партия проходит контроль твёрдости, а при необходимости — проверку глубины упрочнённого слоя на образцах-свидетелях. Мы принимаем на термообработку и детали, изготовленные на сторонних производствах, — в таком случае просим указать марку стали и требуемую твёрдость.
Термообработку удобно планировать вместе с механической: черновая обработка, затем закалка, затем финишное шлифование. Такой маршрут мы выстраиваем сами. Подробнее — в разделе «Термическая обработка».
закалка, отпуск, нормализация, отжиг, улучшение, цементация, азотирование, нитроцементация, старение, снятие внутренних напряжений
Покрытие защищает деталь от коррозии, повышает износостойкость, снижает трение или просто придаёт аккуратный товарный вид. Мы наносим гальванические и химические покрытия на сталь, медные сплавы и алюминий: цинкование с пассивацией, хромирование, никелирование, оксидирование, фосфатирование, анодирование алюминия.
Важно, что покрытие у нас — часть технологического маршрута, а не отдельная услуга «на стороне». Технолог заранее закладывает припуск под толщину слоя, защищает резьбы и посадочные поверхности, если на них покрытие не нужно, и учитывает риск водородного охрупчивания для высокопрочных сталей. Поэтому после покрытия деталь собирается без подгонки.
Толщину слоя и адгезию контролируем на каждой партии. Подробнее о видах покрытий и их применении — в разделе «Нанесение покрытий».
цинкование, хромирование твёрдое и декоративное, никелирование, химическое оксидирование, фосфатирование, анодирование, пассивация
Закалка токами высокой частоты упрочняет только поверхностный слой детали, оставляя сердцевину вязкой. Это идеальное решение для валов, осей, шестерён, шлицевых поверхностей, направляющих и пальцев, которые работают на износ и одновременно воспринимают ударные нагрузки. Нагрев длится секунды, поэтому деформация минимальна, а окалины практически нет.
Мы подбираем частоту, мощность и скорость перемещения индуктора под каждую деталь, а для повторяющихся изделий изготавливаем собственные индукторы. Можно закалить не всю поверхность, а только шейки под подшипники, зубья или кулачки. Глубина закалённого слоя обычно составляет от долей миллиметра до нескольких миллиметров, твёрдость — до HRC 58–62 в зависимости от марки стали.
После ТВЧ детали проходят низкий отпуск, контроль твёрдости и, при необходимости, шлифование в размер. Подробнее — в разделе «Закалка ТВЧ».
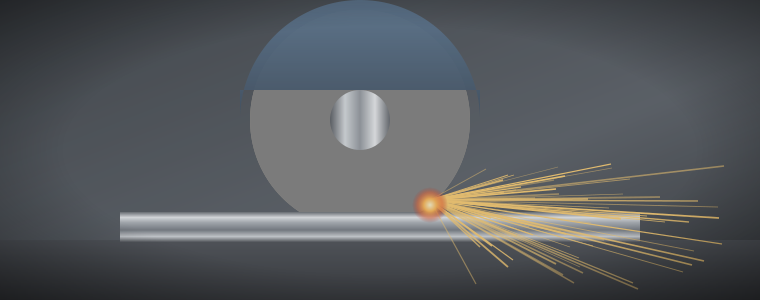
Шлифование — финишная операция, которая выводит деталь в точный размер после термообработки и обеспечивает нужную шероховатость. На нашем участке работают круглошлифовальные, внутришлифовальные, плоскошлифовальные и бесцентровые станки. Мы шлифуем шейки валов, отверстия втулок, торцы, плиты, направляющие, а также резьбу и профильные поверхности инструмента.
Точность шлифования зависит не только от станка, но и от подготовки: правильного выбора круга, правки, режима охлаждения и стабилизации детали после закалки. Шлифовщики у нас работают в связке с термистами, поэтому мы заранее знаем, как поведёт себя деталь, и оставляем оптимальный припуск — достаточный, чтобы снять деформацию, и не избыточный, чтобы не «прожечь» закалённый слой.
Мы шлифуем не только детали собственного изготовления. На участок регулярно поступают валы, плунжеры, штоки и направляющие с других предприятий — для восстановления посадочных размеров после износа или наплавки. В таком случае деталь сначала проверяется на биение и наличие трещин, а затем шлифуется под ремонтный или номинальный размер с сохранением соосности.
Подробнее о видах шлифования и достижимых допусках — в разделе «Шлифование».
круглое наружное, внутреннее, плоское, бесцентровое, резьбошлифование, профильное шлифование, заточка инструмента, доводка и полирование
Электроэрозия позволяет обрабатывать то, что не по силам резцу и фрезе: закалённые стали твёрдостью выше HRC 60, твёрдые сплавы, узкие пазы, острые внутренние углы, сложные контуры матриц и пуансонов. Металл удаляется электрическими разрядами, поэтому на деталь не действуют силы резания, и даже тонкостенные элементы не деформируются.
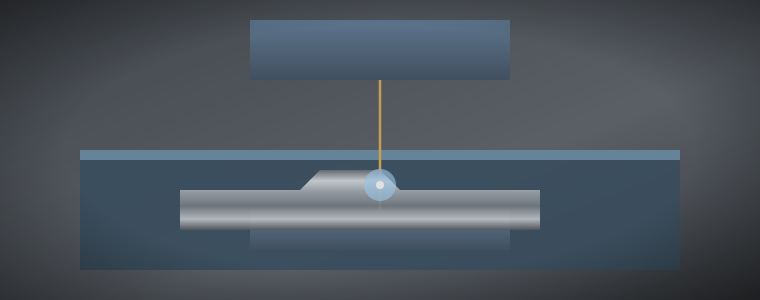
Мы выполняем проволочную вырезку и прошивку. Проволочная резка применяется для изготовления вырубных матриц, пуансонов, шаблонов, шлицевых втулок, деталей пресс-форм. Прошивка — для глухих полостей, формообразующих поверхностей, отверстий малого диаметра и маркировки. Электроэрозия особенно выгодна, когда деталь нужно сначала закалить, а потом обработать: мы избегаем коробления, которое неизбежно при закалке готового контура.
Подробнее — в разделе «Электроэрозионная обработка».
проволочная вырезка, электроэрозионная прошивка, прошивка мелких отверстий, вырезка матриц и пуансонов, изготовление электродов
Изготовление плашек — одно из исторических направлений «ВМС». Мы делаем круглые плашки для метрической, дюймовой, трубной цилиндрической и конической резьбы, а также плашки нестандартных диаметров, шагов и профилей, которые невозможно найти в продаже. Инструмент изготавливается из быстрорежущих и легированных инструментальных сталей с последующей термообработкой и шлифованием профиля.
Нестандартная плашка часто нужна ремонтным службам: требуется восстановить резьбу на старом оборудовании или изготовить ответную деталь к импортному узлу. Мы определяем параметры резьбы по образцу, подбираем профиль и изготавливаем инструмент малой партией — от одной штуки. Для серийных пользователей готовы держать запас ходовых типоразмеров.
Кроме плашек, изготавливаем метчики, резьбовые калибры-кольца и пробки, накатные ролики и гребёнки. Полный перечень и требования к заказу — в разделе «Плашки».
плашки метрические, дюймовые, трубные, конические, левые, нестандартные; метчики; резьбовые калибры; накатные ролики
Помимо резьбонарезного инструмента, мы изготавливаем специальный режущий, мерительный и вспомогательный инструмент по чертежам заказчика. Это фасонные резцы, развёртки, зенкеры, протяжки малых размеров, фрезы специального профиля, оправки, цанги, шаблоны и калибры. Такой инструмент обычно не выпускается серийно, а заказывать его у зарубежных производителей долго и дорого.
Мы понимаем, как инструмент будет работать, потому что сами им пользуемся. Технолог проверяет геометрию режущей части, материал и требуемую твёрдость, при необходимости предлагает изменить углы заточки или марку стали под обрабатываемый материал. Изношенный инструмент можем перешлифовать и восстановить — это заметно дешевле изготовления нового.
Для инструмента особенно важна термообработка: недокалённая кромка быстро садится, перекалённая — выкрашивается. Поэтому закалку и отпуск инструмента выполняем по отработанным режимам для каждой марки стали, а твёрдость контролируем на каждом изделии, а не выборочно.
Подробнее — в разделе «Инструменты».
Когда останавливается линия из-за сломанной шестерни или изношенного вала, каждый день простоя стоит дороже самой детали. Мы изготавливаем запасные части к станкам, прессам, насосам, редукторам, конвейерам, спецтехнике и другому оборудованию — как по чертежам, так и по образцам, в том числе разрушенным.
Типичные позиции: валы и оси, шестерни и зубчатые колёса, звёздочки, шкивы, втулки и вкладыши, муфты, эксцентрики, кулачки, винты и гайки ходовых передач, штоки гидроцилиндров. Для каждой детали мы определяем материал и термообработку, восстанавливаем размеры с учётом износа и посадок, а при необходимости выпускаем рабочий чертёж, который останется у заказчика для будущих заказов.
Подробнее — в разделе «Запчасти».
валы, оси, шестерни, звёздочки, шкивы, втулки, муфты, винты ходовые, гайки, штоки, эксцентрики, кулачки
Оснастка — область, где точность, материал и термообработка особенно тесно связаны. Мы изготавливаем пресс-формы для литья пластмасс и резиновых изделий, вырубные, гибочные и вытяжные штампы, а также отдельные элементы оснастки: матрицы, пуансоны, знаки, вставки, направляющие колонки и втулки.
Наличие фрезерных центров, электроэрозии, термического участка и шлифования на одной площадке позволяет изготовить оснастку полностью у себя. Формообразующие детали проходят закалку, после чего доводятся электроэрозией и шлифованием — так сохраняется точность контура. Мы также ремонтируем и модернизируем существующие пресс-формы и штампы: заменяем изношенные вставки, восстанавливаем режущие кромки, дорабатываем литниковые системы.
При изготовлении новой оснастки мы обращаем внимание на технологичность самого изделия: уклоны, радиусы, толщины стенок, расположение линии разъёма и толкателей. Небольшие замечания, сделанные на этапе проектирования, избавляют от долгой доводки формы после первых отливок. Перед передачей заказчику оснастка проходит сборку, проверку хода подвижных элементов и, по согласованию, пробные отливки или вырубку на материале заказчика.
Подробнее — в разделе «Пресс-формы».
пресс-формы для пластмасс и резины, вырубные и гибочные штампы, матрицы, пуансоны, формообразующие вставки, ремонт оснастки
Помимо работы по заказам, мы выпускаем ряд изделий, которые востребованы постоянно. Их можно заказать без чертежа — по каталожному обозначению или описанию.
Круглые плашки стандартных и нестандартных размеров для ручного и машинного нарезания резьбы.
Подробнее
Метчики для сквозных и глухих отверстий, в том числе с нестандартным шагом и под левую резьбу.
ПодробнееБронзовые, стальные и чугунные втулки, дистанционные и упорные кольца под размер заказчика.
ПодробнееРезьбовые и гладкие калибры, контрольные шаблоны для приёмки деталей на производстве.
ПодробнееНаправляющие колонки и втулки, пуансоны, выталкиватели и другие стандартные элементы штампов.
ПодробнееПолный перечень изделий с описанием исполнений — в разделе «Продукция».
Наша площадка устроена так, чтобы деталь двигалась по цеху коротким маршрутом: заготовительный участок, токарный и фрезерный, термический, шлифовальный, электроэрозионный, участок покрытий и отдел технического контроля. Между участками нет «серых зон» ответственности — мастер видит всю очередь заказов и знает, на каком этапе находится каждая деталь.
Станочный парк сочетает современные обрабатывающие центры с ЧПУ и проверенное универсальное оборудование. Первое даёт производительность и повторяемость на сериях, второе незаменимо для единичных ремонтных деталей, где программирование занимает больше времени, чем сама обработка. Мы регулярно проверяем станки на точность и обслуживаем их по графику, чтобы не допускать простоев.
Отдельное внимание — к заготовкам. Металлопрокат закупаем у проверенных поставщиков с сертификатами, а для ответственных деталей проводим входной контроль химического состава и твёрдости. Подробнее о цехах и оборудовании — в разделе «Производство».
В таблице — ориентировочные габариты и точность по основным видам обработки. Если ваша деталь выходит за эти рамки, пришлите чертёж: часто задачу удаётся решить за счёт изменения технологии или разбиения на несколько операций.
| Вид обработки | Максимальные размеры заготовки | Точность размеров | Шероховатость Ra, мкм |
|---|---|---|---|
| Токарная на станках с ЧПУ | Ø 400 мм, длина до 1 000 мм | IT7–IT8 | 1,6–3,2 |
| Токарная универсальная | Ø 630 мм, длина до 1 500 мм | IT8–IT9 | 1,6–6,3 |
| Фрезерная на обрабатывающих центрах | 800 × 500 × 500 мм | ±0,01–0,02 мм | 0,8–3,2 |
| Круглое шлифование | Ø 320 мм, длина до 1 000 мм | IT5–IT6 | 0,2–0,8 |
| Плоское шлифование | 1 000 × 400 мм | ±0,005 мм | 0,4–0,8 |
| Электроэрозионная проволочная резка | толщина до 300 мм | ±0,005 мм | 0,4–1,6 |
| Закалка ТВЧ | Ø до 300 мм, длина до 1 200 мм | глубина слоя 0,5–5 мм | — |
| Термообработка в печах | рабочее пространство до 600 мм | контроль твёрдости HRC, HB | — |
Указанные значения — типовые для серийной работы. Для отдельных поверхностей можно получить более высокую точность за счёт дополнительных операций доводки.
Выбор материала определяет и стоимость, и ресурс детали. Если в чертеже марка не указана или указана импортная, мы предложим отечественный аналог с близкими свойствами и учтём его при назначении термообработки.
| Группа материалов | Примеры марок | Типовое применение |
|---|---|---|
| Конструкционные углеродистые стали | Ст3, сталь 20, сталь 45 | Валы, оси, фланцы, крепёж, корпусные детали |
| Легированные стали | 40Х, 30ХГСА, 38Х2МЮА, 12ХН3А | Нагруженные валы, шестерни, детали под цементацию и азотирование |
| Инструментальные стали | У8, 9ХС, ХВГ, Х12МФ, Р6М5 | Плашки, метчики, штампы, режущий инструмент |
| Нержавеющие стали | 12Х18Н10Т, 20Х13, 40Х13, 14Х17Н2 | Пищевое и химическое оборудование, детали насосов |
| Медные сплавы | БрАЖ9-4, БрО10Ф1, ЛС59-1 | Втулки, вкладыши, червячные колёса, арматура |
| Алюминиевые сплавы | Д16Т, АМг6, В95 | Лёгкие корпуса, кронштейны, детали приборов |
| Титановые сплавы | ВТ1-0, ВТ6 | Детали с высокой удельной прочностью и коррозионной стойкостью |
| Полимеры и чугуны | капролон, фторопласт, СЧ, ВЧ | Направляющие, вкладыши, корпуса, шкивы |
Работаем как со своим металлом, так и с давальческим сырьём заказчика. Во втором случае просим приложить сертификат или указать марку — это важно для правильного выбора режимов резания и термообработки.
Мы контролируем деталь не только на выходе, но и на каждом переделе. Станочник проверяет первую деталь партии и затем выборочно — по плану контроля. Отдел технического контроля проводит приёмку по чертежу: линейные размеры, допуски формы и расположения, шероховатость, параметры резьбы, твёрдость после термообработки, толщину покрытия.
Измерительный парк включает микрометры, нутромеры, индикаторные приборы, резьбовые и гладкие калибры, твердомеры, профилометр и стойки с поверочными плитами. Средства измерения проходят периодическую поверку. Для ответственных деталей оформляем протокол измерений с фактическими значениями, а по запросу — паспорт на партию с указанием марки материала и режима термообработки.
Если в процессе выявляется отклонение, мы не скрываем его, а сообщаем заказчику и предлагаем решение: доработку, замену или согласование отступления с конструктором. Такой подход экономит время обеим сторонам и исключает неприятные сюрпризы при сборке.
входной контроль металла, пооперационный контроль, контроль твёрдости, проверка резьбы калибрами, измерение шероховатости, протоколы измерений
Порядок работы одинаков для единичной детали и для серии — меняется только объём согласований. Мы стараемся, чтобы заказчику не приходилось дважды объяснять одно и то же.
Вы присылаете чертёж, эскиз, фото или описание детали, указываете количество и желаемый срок. Подойдёт любой формат файла.
Технолог изучает задачу, задаёт уточняющие вопросы, при необходимости предлагает изменения, упрощающие изготовление.
Готовим коммерческое предложение со стоимостью, сроком и маршрутом обработки. После согласования заключаем договор.
Закупаем металл, пишем управляющие программы, при необходимости изготавливаем оснастку и пробную деталь.
Деталь проходит все переделы с пооперационным контролем, после чего ОТК выполняет приёмку по чертежу.
Упаковываем изделия, оформляем документы и передаём заказчику — самовывозом, нашей доставкой или транспортной компанией.
На любом этапе вы можете связаться с менеджером и узнать, где находится заказ. Для постоянных клиентов ведём сводный график поставок.
За время работы у нас сложился круг постоянных заказчиков из разных отраслей. Их объединяет одно: потребность в точных деталях, сделанных в срок и без лишних согласований.
Комплектующие для станков, редукторов, приводов и узлов общего назначения, серийные и опытные партии.
Запасные части к изношенному и снятому с производства оборудованию, срочное восстановление узлов.
Пресс-формы, формообразующие вставки, ремонт и модернизация оснастки литьевых машин.
Точные мелкие детали из нержавеющих сталей, цветных и титановых сплавов с покрытиями.
Детали из коррозионностойких сталей, валы мешалок, уплотнительные узлы, детали насосов.
Изготовление прототипов и опытных образцов, отработка технологичности конструкции до запуска серии.
Мы также работаем с транспортными, энергетическими и строительными предприятиями, с производителями спецтехники и сельскохозяйственных машин. Отраслевая специфика влияет на требования к документации и приёмке — мы учитываем их с самого начала.
Механика, термообработка, ТВЧ, шлифование, электроэрозия и покрытия — без субподрядчиков и лишних перевозок.
Возьмёмся за одну деталь так же серьёзно, как за серию. Для ремонтных служб это часто решающий фактор.
Технолог разбирается в задаче, а не просто считает стоимость по чертежу. Подскажем, где сэкономить без потери качества.
Восстановим размеры, материал и термообработку по изношенной или сломанной детали и выпустим чертёж.
Называем реальный срок с учётом загрузки цеха и предупреждаем заранее, если что-то меняется.
Контроль на каждом переделе и документы на партию. Если деталь не соответствует чертежу, исправим за свой счёт.
Каждое из этих преимуществ — не обещание, а следствие того, как устроено производство. Когда технолог, станочник, термист и контролёр работают в одном здании и обсуждают деталь между собой напрямую, многие проблемы решаются ещё до того, как могли бы возникнуть. Заказчику же остаётся один контакт и одна зона ответственности.
Многие предприятия столкнулись с тем, что запчасти к импортному оборудованию стало сложно или невозможно купить. Ожидание поставки растягивается на месяцы, а цена становится несоразмерной. Мы помогаем решить эту проблему: изготавливаем аналоги импортных деталей и инструмента на собственном производстве.
Процесс начинается с изучения образца или документации производителя. Мы определяем размеры с учётом износа, подбираем отечественную марку материала, близкую по химическому составу и механическим свойствам, назначаем термообработку и покрытие. Дюймовые резьбы и нестандартные профили для нас не проблема — при необходимости сами изготовим под них инструмент.
Результат — деталь, которая встаёт на место без доработки, и комплект документации, позволяющий в дальнейшем заказывать её повторно без образца. Для оборудования с большим количеством изнашиваемых позиций можем составить программу постепенного замещения, начиная с наиболее критичных узлов.
аналоги импортных запчастей, подбор отечественных марок стали, дюймовые резьбы, нестандартные профили, разработка конструкторской документации
Часто у заказчика есть только сама деталь — изношенная, сломанная или единственная уцелевшая из комплекта. Чертежей нет, производитель оборудования давно не выпускает запчасти. В такой ситуации мы выполняем обратный инжиниринг: обмеряем образец, определяем назначение каждой поверхности, восстанавливаем номинальные размеры и допуски.
Определить исходные размеры по изношенной детали — задача инженерная, а не просто измерительная. Мы учитываем, какая поверхность сопрягается с подшипником, какая работает на трение, где износ максимален, и сравниваем результаты с сопряжёнными деталями, если они доступны. Для шестерён восстанавливаем модуль, число зубьев, угол наклона и коррекцию. Материал определяем по твёрдости, искровой пробе или анализу химического состава.
После согласования эскиза изготавливаем деталь и при желании передаём заказчику рабочий чертёж. Образец возвращаем вместе с готовым изделием — его можно использовать для сравнения при приёмке.
Срок изготовления зависит от сложности детали, количества операций и наличия металла. Простые токарные детали из ходовых марок стали изготавливаем за несколько рабочих дней. Детали с термообработкой, шлифованием и покрытием требуют больше времени — каждая операция имеет свою технологическую длительность, которую нельзя сократить без риска для качества.
Для аварийных ситуаций предусмотрен срочный режим: заказ получает приоритет в очереди, а участки работают по сменному графику. Мы честно говорим, возможно ли ускорение для конкретной детали, и не обещаем того, что не сможем выполнить.
Готовую продукцию можно забрать с нашей площадки на улице Электродной — она находится в восточной части Москвы с удобным подъездом для грузового транспорта. По Москве и ближайшему Подмосковью организуем доставку собственным транспортом. В регионы отправляем изделия транспортными компаниями: упаковываем с защитой от коррозии и механических повреждений, точные поверхности дополнительно консервируем.
Для серийных заказчиков мы практикуем поставки по графику: партия разбивается на несколько отгрузок, и вы получаете детали тогда, когда они нужны на сборке, а не храните запас на много месяцев вперёд на складе. Такой режим особенно удобен для комплектующих с покрытием и термообработкой, у которых длинный технологический цикл, — мы запускаем следующую партию заранее, чтобы между поставками не возникало разрывов.
Стоимость каждой детали рассчитывается индивидуально. На неё влияют материал и размер заготовки, количество и сложность операций, требуемая точность и шероховатость, наличие термообработки и покрытия, объём партии и срочность. Поэтому мы не публикуем единый прайс «за деталь» — такая цифра почти никогда не совпадает с реальностью.
Зато мы быстро готовим расчёт по чертежу или описанию. В коммерческом предложении указываем стоимость, срок и маршрут обработки, чтобы вы видели, из чего складывается цена. Если бюджет ограничен, предложим варианты: другой материал, упрощённую технологию, укрупнение партии или исключение операций, которые не влияют на работоспособность.
На серийные заказы действует снижение стоимости за счёт распределения затрат на подготовку производства. Для постоянных клиентов фиксируем цены на согласованный период. Подробнее о том, как формируется стоимость, — в разделе «Цены».
расчёт по чертежу, расчёт по фото и образцу, скидки на серии, фиксированные цены для постоянных клиентов, оплата по договору
Крупные детали — длинные валы, массивные фланцы, плиты и корпуса — требуют особого подхода. Главная сложность здесь не в размере как таковом, а в жёсткости системы «станок — приспособление — деталь». Длинная заготовка прогибается под резцом, тяжёлая плита деформируется при закреплении, а после снятия с прихватов «отпружинивает» и теряет плоскостность. Поэтому мы заранее продумываем базирование, точки опоры и последовательность переходов.
Для длинных валов применяем люнеты и обработку в центрах, разбиваем снятие припуска на несколько проходов с промежуточной правкой. Массивные заготовки из поковок и толстого листа перед чистовой обработкой проходят отжиг для снятия внутренних напряжений — это исключает коробление после механической обработки. Плиты обрабатываем с переворотом и попеременным снятием металла с обеих сторон, а финишную плоскостность выводим шлифованием.
Если деталь превышает рабочую зону одного станка, ищем технологическое решение: обработку по частям с точной стыковкой баз, изготовление сборной конструкции или перенос части операций на универсальное оборудование с большим ходом. Тяжёлые заготовки перемещаем кран-балкой, а для их установки используем регулируемые опоры и выверку по индикатору. Прежде чем отказать по габаритам, мы всегда изучаем чертёж — часто выход находится.
длинные валы, фланцы большого диаметра, плиты, корпуса, станины, барабаны, ролики конвейеров, детали прессов
Не всякую изношенную деталь нужно изготавливать заново. Вал с выработкой под подшипником, шток с задирами, корпус с разбитым посадочным отверстием, направляющая с износом — всё это во многих случаях можно восстановить быстрее и дешевле, чем делать новую деталь, особенно если она крупная или из дорогого материала.
Технология восстановления подбирается по характеру износа. Небольшую выработку снимаем шлифованием под ремонтный размер, а сопрягаемую деталь — втулку или подшипник — изготавливаем под новый размер. При большом износе поверхность наплавляется, затем проходит механическую обработку и, при необходимости, закалку ТВЧ. Разбитые отверстия корпусов растачиваем и запрессовываем ремонтные втулки. Изношенные резьбы восстанавливаем перенарезкой или установкой резьбовых вставок.
Перед ремонтом деталь проходит дефектовку: мы проверяем биение, наличие трещин, остаточную твёрдость, и только после этого предлагаем вариант восстановления. Если ремонт нецелесообразен — честно говорим об этом и сразу считаем изготовление новой детали по образцу.
шлифование под ремонтный размер, наплавка с последующей обработкой, расточка и втулкование, восстановление резьбы, правка валов, ремонт шлицевых поверхностей
Валы — одна из самых частых позиций в наших заказах. Мы изготавливаем гладкие и ступенчатые валы, валы-шестерни, шлицевые и шпоночные валы, полые валы, оси, пальцы, эксцентриковые и коленчатые валы небольших размеров. Каждый вал проходит маршрут, который обеспечивает не только размеры, но и ресурс в работе.
| Операция | Назначение | Что контролируем |
|---|---|---|
| Черновое точение | Снятие основного припуска, формирование ступеней | Размеры с припуском под чистовую обработку |
| Термообработка (улучшение) | Получение нужной прочности и вязкости сердцевины | Твёрдость HB, отсутствие трещин |
| Чистовое точение и фрезерование | Шпоночные пазы, шлицы, резьбы, лыски | Размеры пазов и резьб, симметричность |
| Закалка ТВЧ шеек | Износостойкость посадочных и рабочих поверхностей | Твёрдость HRC, глубина слоя |
| Шлифование | Точные посадочные размеры, шероховатость | Диаметры, биение, Ra |
| Покрытие (по требованию) | Защита нерабочих поверхностей от коррозии | Толщина и сплошность слоя |
Особое внимание уделяем соосности шеек и биению: именно от них зависят шум и вибрация узла, долговечность подшипников и уплотнений. Центровые отверстия выполняем с защитной фаской и сохраняем на готовом валу — это позволяет при необходимости перешлифовать его в будущем. Подробнее о серийных валах — в разделе «Продукция».
Зубчатая передача — узел, где ошибки в материале, термообработке или профиле зуба проявляются быстрее всего: шумом, повышенным износом, выкрашиванием и поломкой зубьев. Мы изготавливаем цилиндрические прямозубые и косозубые шестерни, зубчатые венцы, шестерни внутреннего зацепления, звёздочки цепных передач, зубчатые рейки, червяки и червячные колёса.
Зубья нарезаем методом обкатки червячными фрезами и долбяками, а также фрезерованием по копиру для единичных деталей. В зависимости от нагрузки назначаем улучшение, закалку ТВЧ по контуру зуба, цементацию или азотирование. Для точных передач после термообработки выполняем финишную обработку зубьев.
При изготовлении по образцу мы восстанавливаем все параметры зацепления: модуль, число зубьев, угол наклона и направление линии зуба, коэффициент смещения исходного контура. Это особенно важно для импортных шестерён, где модуль может быть нестандартным или задан в дюймовой системе через питч. Если в паре изношены обе шестерни, рекомендуем менять их комплектом — так передача быстрее приработается и прослужит дольше.
прямозубые и косозубые шестерни, зубчатые венцы, валы-шестерни, звёздочки, рейки, червячные пары, шлицевые втулки
Втулки — простые на вид детали, от которых тем не менее зависит работа многих узлов: шарниров, направляющих, опор валов, поворотных механизмов. Мы изготавливаем втулки из бронзы, латуни, антифрикционного чугуна, закалённой стали и полимерных материалов — капролона и фторопласта, а также биметаллические вкладыши подшипников скольжения.
Для узлов с высокими нагрузками и малыми скоростями: шарниры, червячные пары, опоры прессов. Хорошо работают при ограниченной смазке.
Для направляющих колонок, кондукторов и пар трения с высокой износостойкостью. Закалка и шлифование отверстия.
Капролон и фторопласт — для узлов без смазки, в пищевом оборудовании и там, где важны бесшумность и малая масса.
Помимо материала, на ресурс втулки влияют зазор в сопряжении, шероховатость рабочей поверхности и наличие смазочных канавок. Мы рассчитываем натяг под запрессовку с учётом усадки отверстия, выполняем смазочные канавки нужного профиля и при необходимости оставляем припуск под окончательную расточку по месту после запрессовки. Подробнее — в разделе «Запчасти».
Ножи для резки металла, бумаги, картона, плёнки, резины, древесины и пищевых продуктов — изнашиваемый инструмент, который нужен постоянно. Мы изготавливаем прямые ножи гильотинных ножниц, дисковые ножи продольной резки, ножи дробилок и измельчителей, ножи для упаковочного и пищевого оборудования, перфорационные и фигурные ножи по чертежам.
Ресурс ножа определяется правильным сочетанием стали и термообработки. Для резки металла применяем стали типа 6ХВ2С, 9ХС и Х12МФ с закалкой на высокую твёрдость, для пищевого оборудования — коррозионностойкие стали, для дробилок — стали с повышенной ударной вязкостью. После закалки ножи шлифуются по плоскостям и режущей кромке, чтобы обеспечить параллельность и прямолинейность по всей длине.
Мы также перетачиваем изношенные ножи. Повторная заточка с сохранением геометрии кромки обходится значительно дешевле нового ножа и позволяет использовать его до предельно допустимой ширины.
ножи гильотинные, дисковые, ножи дробилок, ножи для упаковочных машин, пищевые ножи, перфорационные ножи, переточка ножей
Накатывание резьбы — высокопроизводительный способ получения резьбы на крепеже, винтах и шпильках. В отличие от нарезания, металл не срезается, а пластически деформируется, поэтому волокна не перерезаются, а поверхность упрочняется. Такая резьба прочнее и лучше сопротивляется усталостным нагрузкам. Кроме того, накатывание почти не даёт отходов и выполняется за секунды, что особенно выгодно на больших сериях крепежа. Изношенные ролики можно перешлифовать по профилю и вернуть в работу, если запас по диаметру это позволяет. Но качество накатанной резьбы напрямую зависит от точности инструмента.
Мы изготавливаем резьбонакатные ролики для двух- и трёхроликовых головок и станков, плоские накатные плашки, ролики для накатки рифлений и сеток. Инструмент выполняется из высоколегированных инструментальных сталей, проходит закалку на высокую твёрдость и шлифование профиля резьбы. Особое внимание уделяется точности шага, угла профиля и одинаковому диаметру роликов в комплекте — от этого зависит, будет ли резьба соответствовать калибрам.
Изготавливаем ролики как под стандартные метрические и дюймовые резьбы, так и под специальные профили. Подробнее о резьбонарезном инструменте — в разделе «Плашки».
Нержавеющие стали, медные, алюминиевые и титановые сплавы требуют иного подхода, чем обычные конструкционные стали. Каждая группа материалов имеет свои особенности, которые нужно учитывать при выборе инструмента, режимов резания и последующих операций.
| Материал | Особенность обработки | Как решаем |
|---|---|---|
| Аустенитные нержавеющие стали | Вязкость, налипание на инструмент, наклёп поверхности | Острый инструмент с покрытием, постоянная подача без остановок, обильное охлаждение |
| Мартенситные нержавеющие стали | Высокая твёрдость после закалки | Черновая обработка до закалки, финиш — шлифованием |
| Бронзы и латуни | Сыпучая или вязкая стружка, риск задиров | Специальная геометрия резцов, контроль температуры |
| Алюминиевые сплавы | Налипание, деформация тонких стенок | Высокие скорости, полированный инструмент, щадящее закрепление |
| Титановые сплавы | Низкая теплопроводность, склонность к возгоранию стружки | Пониженные скорости, твёрдосплавный инструмент, контроль стружки |
Для деталей из нержавеющей стали важно сохранить коррозионную стойкость: мы используем отдельный инструмент, исключаем контакт с частицами углеродистой стали и при необходимости выполняем пассивацию готовых изделий. Алюминиевые детали анодируем, медные сплавы — никелируем или оставляем без покрытия по требованию чертежа. Подробнее о материалах и покрытиях — в разделе «Нанесение покрытий».
Перед запуском серии конструктору нужно убедиться, что деталь собирается, работает и выдерживает нагрузки. Мы изготавливаем опытные образцы и установочные партии по 3D-моделям и чертежам на стадии разработки, когда документация ещё может меняться. Для таких заказов важны скорость, гибкость и обратная связь от производства.
Технолог проверяет конструкцию на технологичность и сообщает о местах, которые усложнят серийное производство.
Подбираем способ изготовления образца, максимально близкий к будущей серийной технологии.
Делаем одну или несколько деталей с полным контролем размеров и протоколом измерений.
По результатам испытаний вносим изменения в конструкцию и быстро изготавливаем следующую версию.
Отрабатываем технологию на небольшой партии и фиксируем маршрут для серии.
Готовим окончательные управляющие программы и оснастку, согласовываем график серийных поставок.
Опыт работы с прототипами показывает: замечания технолога на ранней стадии часто сокращают стоимость серийной детали заметнее, чем любые скидки на объём. Поэтому мы стараемся не просто изготовить образец, а помочь довести конструкцию до технологичного состояния.
Мы работаем по договору с юридическими лицами и индивидуальными предпринимателями, а также принимаем заказы от частных лиц. Для каждого заказа оформляется полный комплект закрывающих документов. По запросу предоставляем документы, подтверждающие качество: паспорт на партию с указанием марки материала, режимов термообработки и результатов контроля, протокол измерений, копии сертификатов на металлопрокат.
Фактические значения контролируемых размеров, твёрдости и шероховатости для каждой детали или выборки из партии.
Копии сертификатов поставщика или результаты входного контроля химического состава материала.
Марка материала, вид и режим термообработки, покрытие, результаты приёмочного контроля.
Гарантия распространяется на соответствие изделий чертежу, согласованному эскизу или техническим требованиям договора. Если при приёмке обнаружено несоответствие, возникшее по нашей вине, мы устраняем его или изготавливаем деталь заново за свой счёт. Чтобы гарантийные вопросы решались быстро, просим проводить входной контроль в течение срока, указанного в договоре, и сохранять маркировку изделий.
Точная деталь может потерять свои свойства ещё до установки, если её неправильно хранить и перевозить. Коррозия на шлифованной шейке, забоины на резьбе, прогиб длинного вала — всё это результат небрежной упаковки. Поэтому мы относимся к упаковке как к последней технологической операции, а не как к формальности.
Детали без покрытия консервируем антикоррозионными составами или упаковываем в ингибированную бумагу и плёнку. Резьбы и посадочные поверхности защищаем колпачками и заглушками. Длинные валы укладываем в ложементы, исключающие прогиб, а мелкие детали — в ячеистую тару, чтобы они не контактировали друг с другом. Инструмент с острыми кромками упаковываем индивидуально.
Каждое место маркируется: номер заказа, обозначение детали по чертежу, количество. По согласованию наносим маркировку непосредственно на изделие — клеймением, гравировкой или электрохимическим способом. Для серийных заказчиков можем хранить изготовленную продукцию на нашей площадке и отгружать её частями по графику.
консервация, ингибированная упаковка, защита резьб и шеек, ложементы для валов, маркировка изделий, ответственное хранение, отгрузка частями
Разбираем путь детали вращения на токарном станке с ЧПУ — от выбора прутка или поковки до финального контроля — и объясняем, что влияет на цену и сроки.
Внутренний шпоночный паз нельзя просто фрезеровать. Сравниваем долбление и протягивание, объясняем допуски паза и даём советы конструктору и заказчику.
Разбираем природу термических и структурных напряжений, конструктивные и технологические способы снижения коробления, правку и припуски на доводку.
Как устроена лазерная резка листового металла, какие толщины и точности реально достижимы и что важно учесть, если после резки деталь идёт на механическую обработку.
Точность детали начинается с исправного станка. Рассказываем, из чего складывается система обслуживания оборудования и почему профилактика обходится дешевле аварийного ремонта.
От штангенциркуля до концевых мер: обзор измерительного инструмента механического цеха, правила выбора по допуску и типичные ошибки, из-за которых годная деталь становится браком.
Разбираем технологию резьбофрезерования: принцип винтовой интерполяции, виды фрез, расчёт траектории и случаи, когда фреза надёжнее метчика.
Рассказываем, как устроен режущий инструмент со сменными пластинами, как читать обозначение пластины, чем отличаются сплавы и покрытия и как подобрать инструмент под материал и операцию.
Принцип индукционного нагрева, выбор частоты и глубины закаленного слоя, способы закалки, подходящие стали и типовые детали, преимущества перед печной закалкой.
Как читать обозначения H7/g6, чем отличается квалитет от поля допуска и почему лишняя точность в чертеже обходится заказчику дорого.
Пошагово описываем, как производство превращает изношенный или сломанный образец в новую работоспособную деталь и какие данные для этого нужны.
Разбираем конструкцию литьевой пресс-формы по узлам и рассказываем, как проходит её изготовление: проектирование, механообработка, термообработка, сборка и отладка.
Небольшие изменения в конструкции способны в разы снизить трудоемкость детали. Собрали практические приемы, которые применяют технологи.
Разбираем физику закалки, основные режимы для конструкционных и инструментальных сталей, выбор охлаждающей среды и типичные ошибки, которые приводят к браку.
Растачивание — основной способ получить точное отверстие большого диаметра с правильным положением оси. Рассказываем о методах, инструменте и подводных камнях.
Твёрдый хром защищает от износа штоки, валы и пресс-формы, декоративный — придаёт блеск. Объясняем разницу, толщины, ограничения и порядок механической обработки.
Разбираем основные шкалы твердости, выбор метода под деталь и слой, правила подготовки поверхности и типичные ошибки при измерении и приемке деталей.
Разбираемся, в каких случаях пятиосевая обработка дает реальную выгоду по точности и стоимости, а когда деталь дешевле и надежнее сделать на трехосевом оборудовании.
Разбираем, чем отличаются стали 20, 45, 40Х, 18ХГТ и 65Г, как читать маркировку и какую марку выбрать для вала, шестерни или пружины.
Какой металлопрокат выбрать под заготовку детали, как назначить припуски, чем горячекатаный круг отличается от калиброванного и когда выгоднее поковка.
Какие бывают штампы для листовой штамповки, как устроен вырубной и гибочный штамп, как выбрать зазор и материал рабочих деталей.
Шлифование — финишная операция, от которой зависят точность и ресурс детали. Рассказываем, чем различаются плоско- и круглошлифовальные станки и как добиться стабильного результата.
Объясняем параметры Ra и Rz, знаки шероховатости на чертеже, способы контроля и даём ориентиры для выбора шероховатости под функцию поверхности.
Почему две похожие детали могут отличаться по цене в несколько раз и какие статьи затрат заказчик способен уменьшить сам.
Да. Единичные заказы — значительная часть нашей работы, особенно запчасти для ремонта. Стоимость одной детали выше, чем в серии, из-за затрат на подготовку, но мы всегда стараемся найти экономичный вариант технологии.
Можно. Пришлите образец или его фото с основными размерами. Мы выполним обмер, восстановим размеры и согласуем с вами эскиз перед изготовлением.
Подойдут PDF, DWG, DXF, STEP, IGES и другие распространённые форматы, а также скан или фото бумажного чертежа. Для деталей сложной формы предпочтительна 3D-модель.
Да. Просим приложить сертификат на металл или хотя бы указать марку. Если марка неизвестна, можем определить её косвенными методами до начала обработки.
Да, принимаем детали на закалку, отпуск, ТВЧ, цементацию и другие виды термообработки, а также на шлифование и покрытие. Нужно указать марку стали и требуемую твёрдость.
Стандартный комплект — договор, счёт, товарная накладная и счёт-фактура. По запросу оформляем паспорт на партию, протокол измерений и копии сертификатов на металл.
Да, это одно из наших основных направлений. Изготавливаем плашки нестандартного диаметра, шага, профиля и направления резьбы, в том числе по образцу ответной детали.
Для типовых деталей — обычно в течение рабочего дня после получения полной информации. Сложные заказы с многими операциями могут потребовать больше времени на проработку технологии.
Мы гарантируем соответствие детали чертежу или согласованному эскизу. Если при приёмке выявлено несоответствие по нашей вине, исправляем или изготавливаем деталь заново за свой счёт.
Да, через транспортные компании по всей России. Упаковку и консервацию выполняем с учётом длительной перевозки.
Не нашли ответа? Посмотрите полный список в разделе «Вопросы и ответы» или задайте вопрос нашим специалистам.
В блоге мы делимся практическим опытом: как выбрать вид термообработки под условия работы детали, чем отличается закалка ТВЧ от объёмной, когда выгоднее электроэрозия, а когда фрезерование, как правильно оформить чертёж, чтобы получить точный расчёт и избежать лишних вопросов от производства.
Статьи пишут наши технологи и мастера участков, поэтому в них нет пересказа учебников — только то, что действительно помогает конструкторам, механикам и снабженцам. Отдельные материалы посвящены выбору марок стали и их отечественных аналогов, видам покрытий, резьбонарезному инструменту, изготовлению пресс-форм и штампов.
Мы регулярно пополняем блог новыми материалами по вопросам, которые чаще всего задают наши заказчики. Если вам интересна тема, которой пока нет, напишите нам — возможно, именно она станет следующей статьёй.
Все материалы — в разделе «Блог».
Расскажите, какую деталь, инструмент или оснастку нужно изготовить. Пришлите чертёж, эскиз, фото или просто опишите задачу своими словами — технолог разберётся, задаст нужные вопросы и подготовит расчёт со стоимостью и сроком. Мы одинаково внимательно относимся к единичному ремонтному заказу и к серийной поставке.
Заявки принимаем через форму на сайте и по электронной почте [email protected]. Режим работы — с понедельника по пятницу с 9:00 до 18:00. Производственная площадка находится по адресу: г. Москва, ул. Электродная, д. 9, стр. 2.
Схема проезда, реквизиты для договора и другие способы связи — на странице «Контакты».
