Рубрика: Резьба и резьбонарезной инструмент
Резьбофрезерование — способ получения резьбы фрезой, которая движется по винтовой траектории вокруг оси отверстия или наружной поверхности. На современных обрабатывающих центрах этот метод стал полноценной альтернативой метчикам и резцам, а для крупных диаметров, дорогих деталей и труднообрабатываемых материалов — часто основным. В статье разберём принцип резьбофрезерования, виды инструмента, особенности программирования и практические рекомендации по выбору режимов.
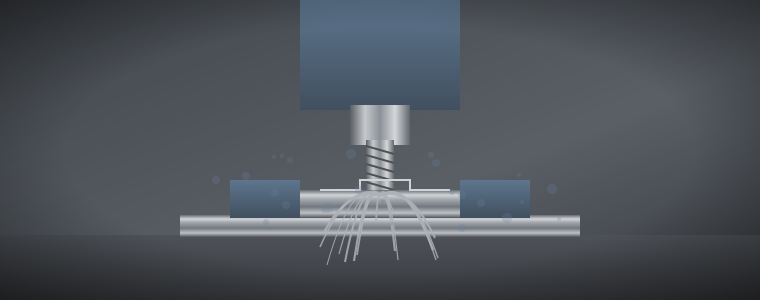
Резьбовая фреза имеет профиль, соответствующий профилю резьбы, но диаметр её меньше диаметра нарезаемого отверстия. Фреза вращается вокруг собственной оси и одновременно перемещается по окружности вокруг оси резьбы, при этом за один оборот по окружности она смещается вдоль оси на шаг резьбы. Такое движение называют винтовой, или спиральной, интерполяцией.
Для выполнения резьбофрезерования станок должен одновременно управлять тремя осями: X и Y описывают окружность, Z — осевое перемещение. В системах управления это реализуется командами круговой интерполяции с добавлением линейного перемещения по третьей оси. Практически все современные фрезерные станки и обрабатывающие центры с ЧПУ это поддерживают.
Важная особенность: шаг резьбы задаётся программой, а не инструментом. Одной и той же фрезой с определённым профилем можно нарезать резьбы разных диаметров с одним шагом, правую и левую, внутреннюю и наружную. Это существенно сокращает номенклатуру инструмента.
Для правой внутренней резьбы при попутном фрезеровании фрезу обычно опускают на полную глубину и ведут снизу вверх против часовой стрелки. Попутное фрезерование снижает нагрузку на инструмент и улучшает качество поверхности. Для левой резьбы направление обхода меняют.
Номенклатура инструмента для резьбофрезерования достаточно широка, и выбор зависит от размера резьбы, материала и объёма производства.
Имеют один профильный зуб. За один оборот по окружности фреза нарезает один виток, поэтому для всей длины резьбы требуется столько оборотов, сколько витков. Время обработки больше, но радиальная нагрузка минимальна, а значит, такие фрезы подходят для глубоких резьб, нежёстких деталей и труднообрабатываемых материалов. Однониточной фрезой можно нарезать резьбу любой длины и почти любого шага в пределах профиля.
Имеют несколько рядов профильных зубьев с шагом, равным шагу резьбы. За один оборот по окружности они нарезают резьбу на всю длину рабочей части. Это обеспечивает высокую производительность, но каждая фреза предназначена только для одного шага, а радиальное усилие значительно выше.
Корпус с одной или несколькими резьбовыми пластинами. Применяются для крупных диаметров, где цельный инструмент нерационален. Пластины легко заменить при износе.
Сверло-резьбофрезы и фрезы с фасочным элементом позволяют за одну операцию просверлить отверстие, снять фаску и нарезать резьбу. Это экономит время на смене инструмента в серийном производстве.
| Критерий | Резьбофрезерование | Метчик |
|---|---|---|
| Номенклатура инструмента | Одна фреза на много диаметров одного шага | Отдельный метчик на каждый размер |
| Правая и левая резьба | Одним инструментом | Разными метчиками |
| Риск поломки в детали | Низкий, фреза меньше отверстия | Выше, особенно в глухих отверстиях |
| Стружка | Короткая, легко удаляется | Может пакетироваться |
| Коррекция размера | Программно, через коррекцию радиуса | Только сменой инструмента |
| Резьба до дна отверстия | Почти полная | Ограничена заборной частью |
| Время обработки малых резьб | Больше | Меньше |
| Требования к станку | Винтовая интерполяция | Синхронное нарезание или плавающий патрон |
Радиальное врезание по прямой оставляет след на витках и перегружает инструмент. Поэтому вход и выход делают по дуге с одновременным осевым перемещением, согласованным с шагом. Это обеспечивает чистую поверхность без рисок и равномерную нагрузку на зубья.
Для крупных шагов, твёрдых материалов и длинных резьб профиль формируют за несколько радиальных проходов. Это снижает отжим фрезы и повышает точность. Дополнительный чистовой проход «по месту» без изменения радиуса часто убирает конусность резьбы.
Большинство систем ЧПУ имеют встроенные циклы резьбофрезерования, где задаются диаметр, шаг, глубина и направление. CAM-системы формируют траектории автоматически с учётом геометрии фрезы. Для нестандартных случаев — конической резьбы, переменного шага — пишут программу вручную или используют специальные постпроцессоры.
Режимы зависят от материала фрезы, материала детали и типа инструмента. Ориентировочные значения скорости резания для твёрдосплавных резьбовых фрез:
Подача на зуб для резьбовых фрез невелика — обычно 0,02–0,1 мм в зависимости от диаметра фрезы и материала. Охлаждение через инструмент или обильная подача СОЖ улучшают удаление стружки, особенно в глухих отверстиях.
Наружную резьбу фрезеруют, обходя фрезой вокруг цапфы или шейки детали. Это удобно на корпусных деталях, где невозможно применить токарную обработку, — например, для резьбовых бобышек и патрубков на сложных корпусах.
Трубные конические резьбы фрезеруют однониточной фрезой с изменением радиуса траектории по мере осевого перемещения. Многие системы ЧПУ позволяют задать коническую винтовую интерполяцию, что упрощает программирование.
Трапецеидальные, упорные и другие специальные резьбы большого диаметра также фрезеруют на обрабатывающих центрах. Это избавляет от необходимости изготавливать дорогие метчики под единичные отверстия.
Резьбу контролируют резьбовыми калибрами, а при отладке программы — дополнительно на измерительной машине или проекторе.
Метод хорошо проявляет себя при обработке корпусов гидравлики и арматуры, крупных фланцев, деталей пресс-форм и штампов, деталей из нержавеющих и жаропрочных сплавов, закалённых деталей после термообработки, а также при изготовлении единичных деталей со специальными резьбами. Подробнее о возможностях оборудования — на страницах фрезерной обработки и производства.
Рассмотрим внутреннюю резьбу M30×2 в стали, фрезеруемую однониточной твёрдосплавной фрезой диаметром 20 мм с четырьмя зубьями. Скорость резания примем 100 м/мин, подачу на зуб на кромке — 0,05 мм.
Если по ошибке задать в программе 318 мм/мин, фактическая подача на кромке окажется втрое больше расчётной, что почти гарантированно приведёт к сколам зубьев.
Резьбофрезерование на станках с ЧПУ — гибкий и надёжный способ получения резьбы. Одна фреза заменяет набор метчиков, размер корректируется программно, риск поломки инструмента в дорогой детали минимален, а труднообрабатываемые и закалённые материалы обрабатываются без проблем. Для мелких крепёжных резьб в серии метчик по-прежнему выгоднее, но для крупных диаметров, глухих отверстий, специальных профилей и ответственных деталей резьбофрезерование часто становится лучшим выбором. Залогом успеха служат правильный выбор фрезы, корректная траектория с плавным входом и выходом и пересчёт подачи на кромку инструмента.

