Рубрика: Оборудование и технологии
Обрабатывающий центр — фрезерный станок с ЧПУ, оснащённый автоматической сменой инструмента и способный за один установ выполнить фрезерование, сверление, растачивание, зенкерование и нарезание резьбы. По положению шпинделя такие станки делят на вертикальные и горизонтальные. Разница кажется формальной, но на практике она определяет, какие детали станок обрабатывает эффективно, сколько установов требуется и насколько стабилен результат в серии.
Независимо от компоновки, любой обрабатывающий центр включает несколько обязательных узлов:
Отличия начинаются в том, как расположен шпиндель относительно стола и как организовано перемещение заготовки.
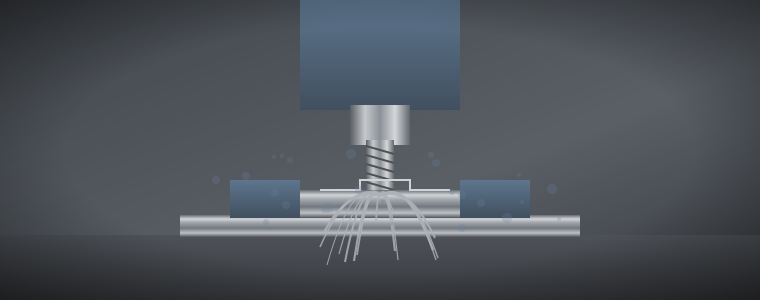
У вертикального центра ось шпинделя перпендикулярна плоскости стола. Инструмент подходит к детали сверху. Наиболее распространена консольная компоновка: стол перемещается по X и Y, шпиндельная бабка — по Z вдоль колонны. На крупных моделях применяют портальную схему, когда шпиндель движется по поперечине, а стол неподвижен или перемещается только по одной оси.
Стружка скапливается в карманах детали, особенно при обработке глубоких полостей. Её приходится выдувать или вымывать, иначе инструмент повторно перерезает стружку и быстро изнашивается. Обработка нескольких сторон требует переустановки, а каждая переустановка — источник погрешности базирования. Частично проблему решает поворотный стол — четвёртая ось — или наклонно-поворотный стол для пятиосевой обработки.
У горизонтального центра ось шпинделя параллельна столу. Заготовка устанавливается на паллету, которая закреплена на поворотном столе (ось B). Поворачивая стол, станок по очереди подводит к шпинделю четыре и более сторон детали без переустановки.
Горизонтальный центр дороже, занимает больше площади, требует более сложной оснастки и квалифицированной наладки. Для единичных плоских деталей его преимущества почти не проявляются, а стоимость часа выше.
| Параметр | Вертикальный центр | Горизонтальный центр |
|---|---|---|
| Положение шпинделя | Перпендикулярно столу | Параллельно столу |
| Отвод стружки | Затруднён в карманах | Стружка падает под действием силы тяжести |
| Число сторон за установ | Одна (с 4-й осью — до четырёх) | Четыре и более благодаря оси B |
| Смена заготовки | На столе, при остановленном шпинделе | Сменные паллеты, параллельно с обработкой |
| Типовые детали | Плиты, крышки, электроды, пресс-формы, мелкие детали | Корпуса, гидроблоки, кронштейны, детали с отверстиями на нескольких сторонах |
| Оптимальная серийность | Единичное и мелкосерийное | Средне- и крупносерийное |
| Стоимость часа | Ниже | Выше, но окупается в серии |
Тип конуса определяет жёсткость соединения инструмента со шпинделем. Классический конус 7:24 надёжен и распространён, но на высоких оборотах раскрывается от центробежных сил. Полые укороченные конусы с контактом по торцу обеспечивают двойную фиксацию — по конусу и по торцу — и лучше держат точность при высоких скоростях и в радиальном нагружении.
Высокоскоростные мотор-шпиндели с частотами вращения 15 000–30 000 об/мин подходят для алюминия, графита и чистовой обработки закалённых сталей мелким инструментом. Шпиндели с редуктором и частотой до 6000–8000 об/мин развивают высокий момент и предназначены для силового фрезерования стали и чугуна торцевыми фрезами большого диаметра. Универсального решения нет: выбор шпинделя всегда компромисс между скоростью и моментом.
Подача охлаждающей жидкости под давлением через канал в шпинделе и инструменте особенно важна при сверлении глубоких отверстий и обработке горизонтально. Струя выбивает стружку из отверстия и охлаждает режущие кромки непосредственно в зоне резания.
Добавление управляемых осей вращения превращает трёхкоординатный станок в многоосевой комплекс.
Стол поворачивается в нужное положение и фиксируется, после чего обработка идёт по трём линейным осям. Так обрабатывают наклонные плоскости и отверстия под углом без специальных приспособлений. Схема проста в программировании и даёт высокую жёсткость, поскольку поворотные оси во время резания заторможены.
Все пять осей движутся одновременно, инструмент постоянно сохраняет оптимальный угол к поверхности. Это необходимо для лопаток, крыльчаток, сложных пресс-форм и медицинских изделий. Преимущество — возможность использовать короткий жёсткий инструмент и получать высокое качество поверхности на сложных формах без ручной доводки.
Типовая точность позиционирования современных центров — 3–5 мкм на длине хода, повторяемость — 2–3 мкм. Реальная точность детали складывается из нескольких составляющих:
Для отверстий под подшипники и посадочных поверхностей обработка на обрабатывающем центре обеспечивает 7 квалитет, а с использованием точных расточных головок — 6 квалитет. Шероховатость фрезерованных поверхностей обычно Ra 1,6–3,2 мкм, при чистовой обработке на высоких оборотах — до Ra 0,8 мкм.
Технолог при выборе оборудования отвечает на несколько вопросов:
Плита пресс-формы, крышка, фланец, электрод — вертикальный центр. Корпус редуктора, гидрораспределитель, кронштейн с отверстиями на нескольких гранях в серии — горизонтальный центр. Крыльчатка, деталь с поднутрениями и свободными поверхностями — пятиосевой станок. Детали вращения с несколькими лысками — скорее токарный станок с приводным инструментом, чем фрезерный центр.
Производительность обрабатывающего центра определяется не только скоростью шпинделя, но и тем, сколько времени он стоит. Подготовка производства направлена на то, чтобы шпиндель резал как можно большую часть смены.
Вылет и диаметр инструмента измеряются на приборе вне станка, данные передаются в таблицу корректоров. Наладчик устанавливает в магазин уже настроенные оправки, и станок не простаивает во время привязки. В самом станке лазерная система или контактный датчик проверяет длину и целостность инструмента перед каждой ответственной операцией.
В магазине постоянно держат базовый набор: торцевую и концевые фрезы, центровку, свёрла распространённых диаметров, метчики под основные резьбы. Тогда для новой детали требуется добавить лишь несколько специальных позиций. Для горизонтальных центров с большим магазином весь инструмент на группу деталей может постоянно находиться в станке.
На вертикальных центрах распространены прецизионные тиски и плиты с системами быстрой смены, на горизонтальных — многогранные «башни» и специальные приспособления на паллетах. Чем точнее и быстрее устанавливается приспособление, тем короче переналадка между заказами.
Паспортная точность сопоставима. Но на многосторонних деталях горизонтальный центр обычно даёт лучшую взаимную точность поверхностей, поскольку исключает переустановки.
Да, с поворотным столом или за несколько установов в приспособлении. Для единичных корпусов это нормальная практика, для серии — повод рассмотреть горизонтальный станок.
Фрезерный участок нашего производства выполняет обработку корпусных деталей, плит, деталей пресс-форм и штампов, электродов для электроэрозии, а также изделий по чертежам заказчика. Работа участка тесно связана с термической обработкой и шлифованием, что позволяет выпускать готовые закалённые детали с точными посадочными поверхностями. Подробнее — на странице фрезерной обработки и в разделе о пресс-формах.
Вертикальный обрабатывающий центр — универсальная и экономичная машина для плоских деталей и мелких серий, удобная в наладке и контроле. Горизонтальный центр раскрывает свои преимущества на корпусах и деталях с многосторонней обработкой, в серийном производстве с паллетной системой. Многоосевые конфигурации расширяют возможности обоих типов, но оправданы там, где действительно сокращают число установов или позволяют получить сложную форму. Оптимальный выбор оборудования — задача технолога, и он делается по конкретному чертежу. Отправьте нам документацию на деталь, и мы предложим маршрут обработки с учётом серийности и требований к точности.

