Рубрика: Оборудование и технологии
Электроэрозионная обработка позволяет получать контуры и полости, которые невозможно или крайне дорого выполнить резанием: узкие пазы в закалённой стали, острые внутренние углы, сложные матрицы вырубных штампов, глубокие рёбра в пресс-формах. Металл здесь удаляется не режущей кромкой, а электрическими разрядами. Существуют два основных типа электроэрозионных станков — проволочно-вырезные и копировально-прошивные. Они решают разные задачи, и понимание их различий помогает правильно спроектировать оснастку и детали.
Между электродом-инструментом и заготовкой поддерживается небольшой зазор — от единиц до десятков микрометров, заполненный диэлектрической жидкостью. Генератор подаёт на электроды импульсы напряжения. Когда напряжённость поля в самом узком месте зазора превышает электрическую прочность диэлектрика, возникает пробой и образуется канал разряда. Температура в канале достигает нескольких тысяч градусов, микрообъём металла плавится и частично испаряется. После окончания импульса канал схлопывается, расплав выбрасывается, а диэлектрик охлаждает и выносит частицы эрозии. Тысячи разрядов в секунду постепенно формируют поверхность.
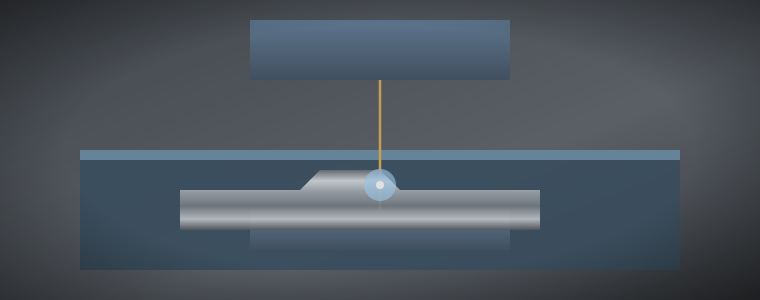
Электродом служит тонкая проволока диаметром обычно 0,1–0,3 мм, которая непрерывно перематывается с катушки через рабочую зону. Проволока натянута между верхней и нижней направляющими, а заготовка движется относительно неё по осям X и Y. Так вырезается сквозной контур любой формы в плане — как лобзиком, но с микрометровой точностью.
Проволочная резка обеспечивает точность контура ±0,003–0,005 мм и шероховатость до Ra 0,2–0,4 мкм после нескольких чистовых проходов. Высота реза — от долей миллиметра до 300–400 мм. Внутренний радиус ограничен лишь радиусом проволоки и межэлектродным зазором, то есть может составлять 0,1 мм и меньше. Для внутреннего контура предварительно сверлят или прошивают стартовое отверстие.
Первый проход — черновой, на высокой мощности, с максимальной скоростью. Затем выполняются один-четыре чистовых прохода со смещением и уменьшенной энергией импульса. Каждый проход снимает переплавленный слой и уточняет размер. Число проходов определяется требованиями к шероховатости и точности.
В прошивном станке электрод имеет форму, обратную нужной полости. Он закрепляется в шпинделе и погружается в заготовку по оси Z, оставляя в металле свой «отпечаток». Рабочая зона заполнена диэлектрическим маслом. Современные станки выполняют орбитальное движение электрода, что позволяет одним электродом выполнить черновую и чистовую обработку, а также получить боковые поверхности с нужной шероховатостью.
Электроды изготавливают из графита или меди. Графит легко фрезеруется, имеет малую массу и хорошо работает на черновых режимах. Медь обеспечивает лучшую шероховатость и меньший износ при чистовой обработке мелких деталей. Для сложной полости обычно делают комплект: черновой электрод с увеличенным занижением и один-два чистовых.
| Параметр | Проволочно-вырезной станок | Копировально-прошивной станок |
|---|---|---|
| Инструмент | Перематываемая латунная или покрытая проволока | Фасонный электрод из графита или меди |
| Форма обработки | Сквозные контуры, конусы | Глухие полости, отверстия, рельеф |
| Диэлектрик | Деионизированная вода | Минеральное масло |
| Точность | ±0,003–0,005 мм | ±0,005–0,01 мм |
| Шероховатость | Ra 0,2–0,8 мкм | Ra 0,2–3,2 мкм в зависимости от режима |
| Подготовка | Стартовое отверстие для внутренних контуров | Изготовление электродов |
| Типовые изделия | Матрицы и пуансоны штампов, шаблоны, шестерни, пазы | Полости пресс-форм, глухие шлицы, гравировка |
Электроэрозии поддаются все токопроводящие материалы. Чаще всего обрабатывают инструментальные стали после закалки, твёрдые сплавы, медь, титан, жаропрочные сплавы. Производительность зависит от температуры плавления и теплопроводности: алюминий режется быстро, твёрдый сплав — медленнее и требует специальных режимов, чтобы не вымывать связку.
Закалённая заготовка содержит остаточные напряжения. Когда проволока вырезает контур, напряжения перераспределяются, и деталь может «повести» — паз сожмётся или раскроется. Для точных деталей применяют двухэтапную схему: сначала черновой рез с припуском, затем пауза для релаксации и чистовые проходы. Важно и правильно выполнить термообработку с отпуском, снижающим уровень напряжений.
При вырезке пуансона или детали из плиты отход удерживается перемычкой, чтобы он не упал и не замкнул проволоку. Перемычку удаляют последним проходом или вручную, а её место зачищают шлифованием.
Электроэрозионная обработка редко бывает единственной операцией. Типовой маршрут изготовления матрицы вырубного штампа выглядит так:
Фрезерование плиты, сверление крепёжных отверстий и стартовых отверстий под проволоку.
Закалка и отпуск до рабочей твёрдости с минимальным короблением.
Плоское шлифование опорных поверхностей для точной установки на станке.
Вырезка рабочего контура с заданным технологическим углом и чистовыми проходами.
Такой порядок позволяет получить точный рабочий контур уже в закалённой детали, избежав деформаций от термообработки, которые неизбежны при обработке контура до закалки.
Электроэрозия — относительно медленный процесс. Скорость проволочной резки измеряется в квадратных миллиметрах площади реза в минуту, и для плиты толщиной 60 мм вырезка сложного контура может занять несколько часов. Поэтому основной объём металла выгодно удалять фрезерованием, а эрозию оставлять для того, что резанием не получить:
При конструировании полезно спросить себя, действительно ли нужен острый угол или радиус 0,5 мм ничем не помешает: во втором случае деталь можно сделать фрезой, быстрее и дешевле.
Генератор импульсов — сердце любого электроэрозионного станка. От того, какие импульсы он формирует, зависят производительность, шероховатость и износ электрода.
Производители станков закладывают в систему управления базы режимов для разных сочетаний материала заготовки, материала электрода, высоты реза и требуемой шероховатости. Оператор выбирает исходные данные, а станок предлагает последовательность режимов от черновых к чистовым и рассчитывает смещения для каждого прохода. На нестандартных материалах технолог корректирует режимы по результатам пробных резов.
Качество промывки межэлектродного зазора нередко ограничивает производительность сильнее, чем мощность генератора. При проволочной резке струи диэлектрика подаются через верхнюю и нижнюю насадки, и важно, чтобы насадки находились близко к заготовке. Если заготовка имеет уступы или рез начинается с края, промывка ухудшается, и режим приходится снижать. На прошивных станках применяют прокачку через отверстия в электроде, отсос или периодический подъём электрода.
| Дефект | Вероятная причина |
|---|---|
| Обрывы проволоки | Плохая промывка, завышенная мощность, загрязнённый диэлектрик |
| Полосы на поверхности реза | Колебания проволоки, нестабильная промывка, износ направляющих |
| Бочкообразность контура по высоте | Недостаточное натяжение проволоки, большая высота реза |
| Прижоги при прошивке | Короткая пауза, скопление продуктов эрозии в зазоре |
| Неравномерный износ электрода | Неверная полярность или чрезмерный ток на чистовых режимах |
На нашем производстве электроэрозионные станки используются для изготовления деталей штампов и пресс-форм, вырубных матриц, пуансонов, фасонного инструмента и точных деталей по чертежам. Благодаря собственному термическому участку и шлифованию мы выполняем полный цикл изготовления оснастки. Подробнее — на странице электроэрозионной обработки.
Проволочно-вырезные станки предназначены для сквозных контуров с высокой точностью и минимальными радиусами, прошивные — для глухих полостей, отверстий и рельефа сложной формы. Оба метода не зависят от твёрдости материала и не создают силы резания, но медленнее фрезерования и оставляют изменённый поверхностный слой. Наилучший результат достигается, когда электроэрозия грамотно встроена в маршрут вместе с механообработкой, закалкой и шлифованием. Если ваша деталь требует острых углов, узких пазов или обработки в закалённом состоянии, пришлите чертёж — мы подберём оптимальную технологию.

