Закалка ТВЧ: как работает индукционный нагрев и когда он нужен
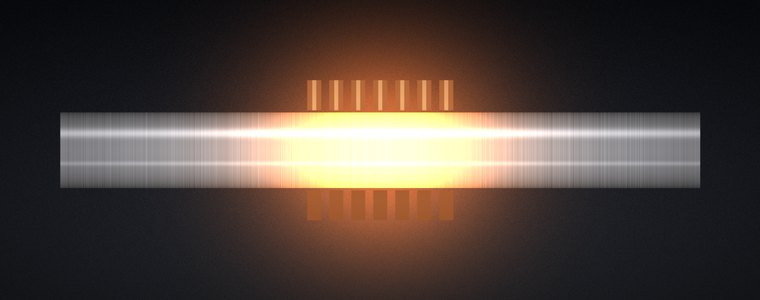
Закалка токами высокой частоты — один из самых эффективных способов упрочнения стальных деталей. Она позволяет сделать поверхность твёрдой и износостойкой, сохранив вязкую сердцевину, и при этом занимает секунды, а не часы, как печная термообработка. В этой статье разберём физику процесса, параметры, которые влияют на результат, и практические рекомендации для конструкторов и заказчиков.
Физика индукционного нагрева
В основе метода лежит явление электромагнитной индукции. Через индуктор — медную трубку, согнутую по форме закаливаемой поверхности, — пропускают переменный ток высокой частоты. Вокруг индуктора возникает переменное магнитное поле, которое наводит в детали вихревые токи. Протекая через металл, эти токи нагревают его за счёт электрического сопротивления.
Ключевая особенность — так называемый поверхностный эффект, или скин-эффект. Переменный ток высокой частоты вытесняется к поверхности проводника, поэтому основная часть тепла выделяется в тонком наружном слое детали. Чем выше частота, тем тоньше этот слой. Сердцевина нагревается только за счёт теплопроводности и, если процесс достаточно быстрый, остаётся практически холодной.
Когда поверхностный слой достигает температуры закалки (для большинства сталей это 850–950 °C), деталь сразу охлаждают — обычно водой или водным раствором полимера через спреер, расположенный рядом с индуктором. Происходит мартенситное превращение, и поверхность становится твёрдой.
Частота и глубина закалки
Глубина закалённого слоя — главный параметр, который задаётся в чертеже, и он напрямую связан с частотой тока. Упрощённо зависимость выглядит так:
| Частота тока | Ориентировочная глубина слоя | Типичные детали |
|---|---|---|
| 66–440 кГц | 0,5–1,5 мм | Мелкие шестерни, пальцы, оси малого диаметра |
| 8–22 кГц | 1,5–3 мм | Валы средних диаметров, звёздочки, втулки |
| 2,4–8 кГц | 3–6 мм | Крупные валы, ролики, направляющие |
| 0,5–2,4 кГц | 6–10 мм | Валки прокатных станов, крупногабаритные детали |
На практике глубину регулируют не только частотой, но и мощностью, временем нагрева и зазором между индуктором и деталью. Медленный нагрев при меньшей мощности даёт более глубокий слой за счёт теплопроводности, быстрый мощный нагрев — более тонкий и резко очерченный.
Важно понимать, что глубина слоя должна соответствовать нагрузке. Слишком тонкий слой под высоким контактным давлением продавливается, и деталь изнашивается. Слишком глубокий — увеличивает риск трещин и коробления, а также снижает вязкость сечения в целом.
Одновременная и последовательная закалка
Существует два основных способа закалки ТВЧ.
Одновременная закалка — вся закаливаемая поверхность нагревается сразу, а затем целиком охлаждается. Так закаливают короткие детали: шестерни (весь венец одновременно), пальцы, ролики, короткие шейки. Метод быстрый и даёт равномерный слой, но требует мощного генератора, если поверхность большая.
Последовательная (непрерывно-последовательная) закалка — индуктор и спреер медленно перемещаются вдоль детали, а сама деталь при этом вращается. Каждый участок поверхности сначала нагревается, затем сразу охлаждается. Этот способ применяется для длинных валов, штоков, направляющих. Он позволяет обработать деталь практически любой длины относительно небольшой мощностью.
Для шестерён крупного модуля применяют ещё один вариант — закалку по впадине или по контуру зуба, когда индуктор последовательно проходит каждую впадину. Это позволяет упрочнить именно рабочие поверхности зубьев и их основания, где возникают максимальные напряжения изгиба.
Какие стали подходят
Чтобы при закалке образовался твёрдый мартенсит, в стали должно быть достаточно углерода. Оптимальный диапазон для закалки ТВЧ — 0,4–0,6% углерода. Наиболее распространённые марки:
- Сталь 45 — самая популярная марка для валов и осей, после закалки ТВЧ даёт 50–56 HRC;
- 40Х, 40ХН — легированные стали с лучшей прокаливаемостью и прочностью сердцевины, 50–55 HRC;
- 50, 50Г, 60Г — более высокая твёрдость поверхности, применяются для деталей трения;
- ШХ15, 9ХС, У8–У10 — инструментальные и подшипниковые стали, 58–63 HRC;
- 55ПП, 58 (стали пониженной прокаливаемости) — специально разработаны для закалки шестерён ТВЧ.
Низкоуглеродистые стали (Ст3, 10, 20) закалку ТВЧ практически не принимают. Высоколегированные стали с большим содержанием карбидообразующих элементов (например, Х12МФ) закаливать ТВЧ можно, но с осторожностью: им нужен более высокий нагрев и более длительная выдержка, иначе карбиды не успевают раствориться.
Предварительная термообработка
Результат закалки ТВЧ во многом зависит от исходной структуры стали. Если деталь изготовлена из проката в состоянии поставки с крупным зерном и неравномерной структурой, закалённый слой может получиться с пятнами пониженной твёрдости, а риск трещин возрастает.
Поэтому для ответственных деталей мы рекомендуем предварительное улучшение — объёмную закалку с высоким отпуском. После улучшения структура становится мелкодисперсной и однородной, сердцевина получает повышенную прочность (обычно 28–35 HRC), а переход от закалённого слоя к сердцевине — более плавным. Это заметно повышает усталостную прочность детали.
Отпуск после закалки
Как и при обычной закалке, после ТВЧ деталь нуждается в отпуске для снятия напряжений. Применяют два варианта:
- Низкий отпуск в печи при 160–200 °C в течение 1–2 часов. Это наиболее надёжный способ, который обеспечивает стабильную твёрдость и снимает напряжения равномерно.
- Самоотпуск — охлаждение прерывается раньше, и остаточное тепло сердцевины отпускает поверхностный слой. Метод экономичный, но требует точной отработки режима и подходит для серийных деталей.
Типичные ошибки при заказе
За годы работы мы собрали список проблем, с которыми чаще всего сталкиваемся при приёме заказов на закалку ТВЧ.
- Не указана зона закалки. Чертёж содержит только надпись «Закалка ТВЧ 50…55 HRC» без указания, какие поверхности упрочнять. В результате технолог вынужден угадывать, а заказчик потом удивляется, почему закалена не та шейка.
- Острые кромки и отверстия в зоне закалки. На острых углах, кромках шпоночных пазов и краях отверстий металл перегревается, что приводит к оплавлению и трещинам. Такие элементы нужно либо выносить из зоны закалки, либо скруглять и защищать медными вставками.
- Недостаточный припуск под шлифование. После закалки возможна небольшая деформация. Если деталь точили сразу в размер, исправить её уже нечем.
- Неподходящая марка стали. Деталь из стали 20 или Ст3 с требованием «закалка ТВЧ 55 HRC» — частая ситуация, которую приходится решать заменой материала или переходом на цементацию.
- Слишком жёсткие требования к глубине слоя. Допуск на глубину «1,5 ± 0,1 мм» на практике недостижим. Реалистичный допуск — 30–50% от номинала.
Сравнение с объёмной закалкой и цементацией
Закалка ТВЧ — не единственный способ получить твёрдую поверхность. Объёмная закалка в печи упрочняет деталь целиком, но делает её хрупкой и сильнее деформирует. Цементация с последующей закалкой даёт отличное сочетание твёрдой поверхности и вязкой сердцевины, но процесс длится много часов и тоже связан с короблением.
ТВЧ выигрывает по скорости, энергоэффективности и минимальной деформации. Кроме того, она позволяет закалить только нужные участки, а остальные оставить мягкими для последующей обработки или сварки. Ограничение — необходимость в стали с достаточным содержанием углерода и в индукторе подходящей формы.
Заключение
Закалка ТВЧ — технология, которая при правильном применении многократно увеличивает ресурс деталей при умеренных затратах. Чтобы получить нужный результат, важно правильно выбрать марку стали, указать в чертеже зоны и параметры закалки и предусмотреть припуски на финишную обработку.
Если вы проектируете новую деталь или хотите повысить ресурс существующей, пришлите чертёж нашим технологам. Мы подскажем, подходит ли деталь для закалки ТВЧ, какую глубину слоя выбрать и как подготовить конструкцию к упрочнению.
Читайте также
Токарная обработка на станках с ЧПУ: возможности и ограничения
Разбираемся, когда станок с ЧПУ действительно экономит деньги заказчика, а когда универсальный станок и опытный токарь справятся быстрее и дешевле.
Читать статью →
Азотирование или цементация: что выбрать для упрочнения деталей
Два классических метода химико-термической обработки дают твёрдую поверхность, но работают по-разному. Объясняем, какой из них подойдёт вашей детали.
Читать статью →
Нарезание резьбы плашками: технология и типичные ошибки
Почему плашка ломается, резьба получается «рваной» или гайка не наворачивается. Пошаговая инструкция и разбор типичных ошибок от тех, кто делает плашки.
Читать статью →Нужна консультация технолога?
Задайте вопрос по материалу, обработке или конкретной детали — ответим по электронной почте.